


随着汽车工业、工程机械、发电机组行业的快速升级,市场对机油、燃油滤清器的品质要求持续提升。滤清器金属壳体作为核心承载防护部件,不仅需要具备规整的外观尺寸、均匀的壁厚,还需拥有良好的密封性与抗压性,可长期适配复杂的工况环境。传统滤清器壳体加工多采用简易冲压成型工艺,针对冷轧板、镀锌板、不锈钢等薄板材质加工时,极易出现板材起皱、筒壁开裂、底部变薄、尺寸偏差等质量问题,存在成品合格率低、原材料损耗大、量产稳定性差等痛点,难以满足现代化批量生产标准。在此背景下,薄板深拉伸技术的普及应用,彻底改善了滤清器壳体的成型工艺短板,搭配专业三梁四柱拉伸液压机,实现了滤壳生产提质、增效、降本的多重突破,成为滤清器制造企业产线升级的核心方向。
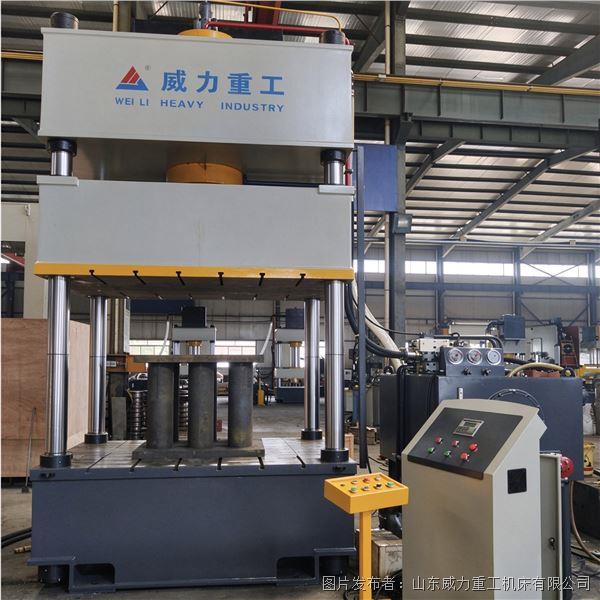
薄板深拉伸技术是适配薄壁筒类工件的先进成型工艺,区别于普通一次冲压成型,该技术依靠低速稳压、匀速塑形的加工逻辑,让金属板材在模具型腔内均匀流动,有效规避薄板拉伸过程中的各类成型缺陷。而三梁四柱拉伸液压机作为该工艺的核心承载设备,凭借高刚性结构、精准的压力调控与专属压边系统,完美适配机油、燃油滤清器壳体的深拉伸加工需求,彻底解决了传统设备压力不稳、压边不均、机身形变导致的产品质量问题,广泛应用于乘用车、商用车、工程机械等全品类滤清器壳体规模化生产。
在设备结构设计上,专用三梁四柱拉伸液压机采用加厚钢板整体焊接机身,经过振动时效去应力工艺处理,彻底消除焊接与加工产生的残余内应力,机身刚性强、形变系数极低。在长期高频次、大压力的薄板拉伸作业中,能够始终保持设备精度稳定,不会因长期负载出现机身偏移、滑块晃动等问题。设备搭配高精度四柱导向结构,导向间隙可精准微调,滑块运行平稳、抗偏载能力优异,可有效保障滤清器壳体拉伸过程中板材受力均匀,从设备硬件层面夯实成型质量基础。同时设备工作台预留标准T型槽,支持各类滤壳拉伸模具快速装夹、便捷更换,大幅缩短换模调试周期,提升生产线流转效率。
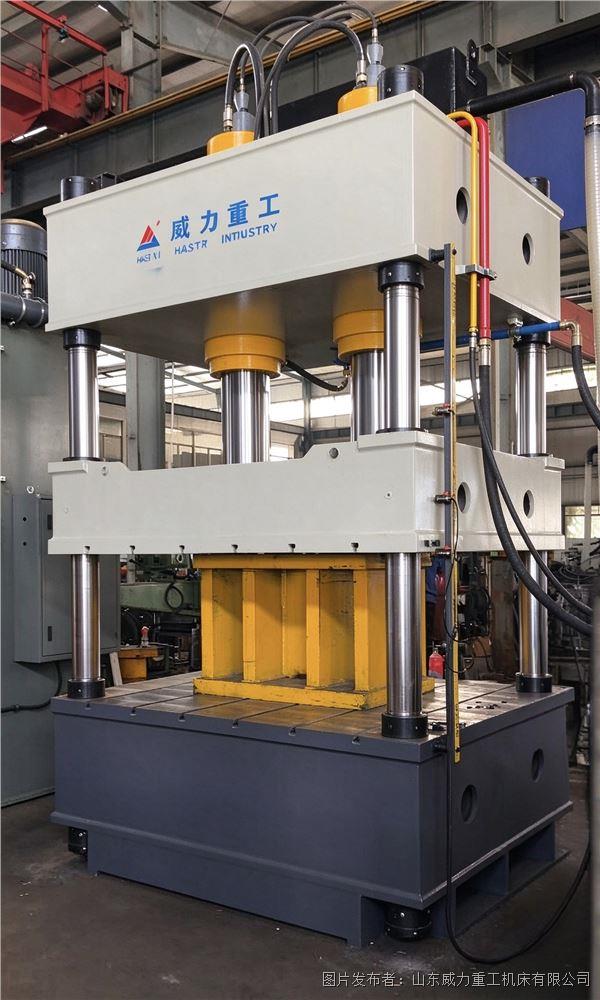
工艺核心配置上,设备标配专属液压垫压边系统,也是薄板深拉伸技术得以落地的关键核心。传统冲压设备无独立压边结构或压边力不可调,薄板拉伸时板材边缘受力不均,极易起皱开裂。而该液压机可根据板材材质、厚度、拉伸深度智能调节压边力度,全程均匀压紧板材毛坯边缘,精准控制金属流动速度与成型节奏,完美适配冷轧板、镀锌板、不锈钢等不同材质薄板的深拉伸需求,有效解决滤清器壳体筒壁开裂、口部变形、壁厚不均等行业通病,大幅提升成品合格率。
液压与控制系统的优化升级,进一步赋能量产提质增效。设备搭载集成插装阀液压系统,油路紧凑、密封性好、压力响应灵敏,可实现多段速度智能切换,精准完成快进趋近、低速稳压拉伸、长效保压定型、平稳回程的全自动工序,完全匹配薄板深拉伸“慢拉、稳压、定型”的核心工艺要求。搭配智能PLC触控数控系统,工作人员可提前预设拉伸压力、滑块行程、保压时长等工艺参数,多组参数可存储一键调用,快速切换不同规格滤清器壳体生产,无需反复调试设备,极大降低人工成本,保障批量产品尺寸统一、外观规整。同时设备配备过载保护、行程限位、紧急停机等多重安全防护装置,适配车间24小时不间断量产作业,生产安全性与稳定性大幅提升。
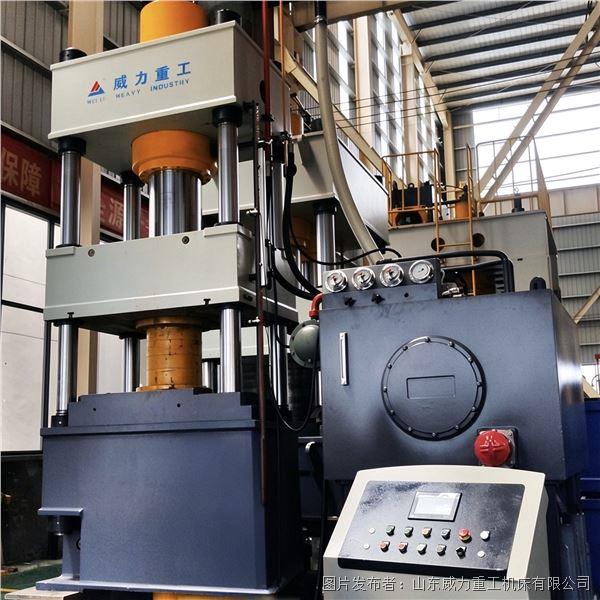
目前,搭载薄板深拉伸技术的三梁四柱拉伸液压机,已成为滤清器制造行业的主流生产装备。无论是中小型乘用车机油、燃油滤清器薄壳件,还是工程机械大规格加厚滤壳件,均可通过对应吨位的拉伸液压机完成高精度成型。相较于传统加工工艺,该生产模式原材料利用率提升15%以上,成品合格率可达99%,生产效率提升30%,有效帮助企业降低生产成本、提升产品市场竞争力。随着滤清器行业高端化、规模化发展,薄板深拉伸工艺与专用液压设备的融合应用,将持续推动滤清器壳体加工工艺革新,为行业高质量发展提供有力的设备与技术支撑。
