制造业里藏着一个很现实的难题:工厂最值钱的工艺经验,大多攥在现场少数老员工手里,全靠手上的感觉。
●涂布线的工艺员频繁盯着克重曲线,最怕等到卷材收下来称重,才发现厚度已经偏掉;
●泵房师傅每隔两小时就要跑一遍现场,就怕冷却水温飘移,整条产线跟着受牵连;
●线切班长现场时刻巡检,一旦发现断线,一根棒材、一卷金刚线直接就报废了。
这些工作,靠的都是现场长年累月磨出来的手感。可手感有个致命问题,很难交接传递。换一个班次,调参的人就换一批,调参逻辑全装在脑子里。真出了问题,都说不清楚到底是谁动了哪些参数。报警信息、设备履历、工艺记录分散在各个系统,老经验没法复制复用,出现问题想要回溯过程,也无从下手。
格创东智 EES-APC(先进过程控制),解决的就是这个痛点。它不会去替代 PLC、DCS,也绝不触碰安全联锁,更不会越过工程师直接接管机台。它做的事情,是把老师傅那些只可意会的实操经验,转化成系统可以执行的规则。
EES‑APC 串联起设备运行状态、现场工艺工况和工程师积累的工程经验,在原有控制系统和安全边界之内,给工艺工程师提供有数据支撑的分析建议,同时支持可控范围内的自动调参和执行。
设备能正常跑,靠 EES-PHM 的工况监测和预测,但设备正常运行时,工艺是不是始终处在最佳状态,靠 EES-APC 的工艺的一致性监测和调优。
产线随机自带的控制系统,擅长死死守住给定的设定值,保障设备稳定运行,这是生产的基础。但设备会磨损老化,传感器误差在增大,车间环境会波动,负载和工艺型号也一直在变,工艺工况就会慢慢偏离最优区间。同一套参数,换到不同配方、不同生产批次,效果并不是最优。
工程师真正头疼的,不只是要不要调整参数,还要判断调哪个指标、调多大幅度、什么时候动手最合适。
拿冷却水温来说。温度偏高,并不是简单把泵转速拉高就完事,电流、振动、设备负载,还有下游工序的要求,全部都要兼顾。涂布、刻蚀、切片出现质量波动,也不能简单归咎于某一个单一参数。
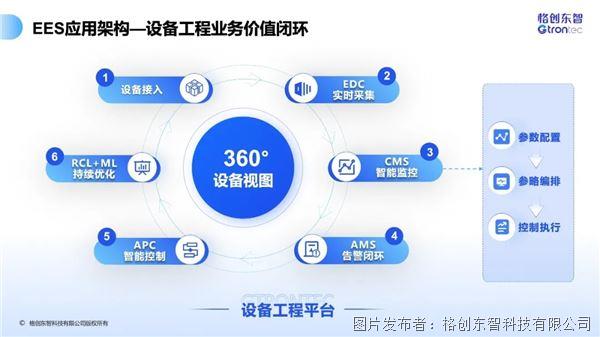
格创东智 EES 会把设备、零部件、测点数据、报警、工况、生产配方、批次信息、故障失效模式全部关联到一起。工程师可以先理清问题发生的条件、各类影响因子,参考历史发生过的同类案例,再决定是只输出建议、需要人工审批,还是直接受控执行。每一步操作,对应的数据源、规则版本、执行结果,全部都可以追溯回看。
泵组水温:守住关键的 1℃波动
公用工程的工程师都很清楚,冷却水温只要飘 1‑2℃,后面涂布烘箱、线切冷却、显影蚀刻这些工序,温度稳定性全部跟着乱掉。
过去现场怎么做:水温高了就往上调泵频率,电流顶到上限又只能往下压,振动一大又不敢继续加。夜班人手不足,干脆直接把设定值调得很保守。最后电费没有少华,产能却上不去。
接入EES 之后:
●水温偏离目标值,系统会根据偏差大小、持续时间调整变频器,但是单次调整幅度、每秒变化量都做了限制,不会出现频率直接从 30Hz 猛地跳到 48Hz 这种激进操作。
●同时兼顾电流、振动两项指标,在水温达标、电流不超载、振动不超标的约束里,找到一套合适的运行频率,而不是只盯着单条报警阈值。
●当班次结束,如果平均水温整体偏高,下一班就把目标温度微调 0.5‑1℃。
改造之后,夜间水温漂移从 ±1.5℃以上,压缩到 ±0.5℃以内。现场值守也发生变化,不用每两小时就要巡检一趟泵房,只有出现异常才需要现场处置,也不用专门留人盯着水温。
锂电涂布:别等整卷测完,才发现参数没调好
锂电电极产线,浆料、狭缝模头、走带速度、烘箱、辊压,环环相扣互相影响。
过去现场怎么做:不少产线还在用固定配方开环生产,克重、厚度,要等到整卷做完离线检测才知道结果。箔材每秒走一米,等发现超差,几十米的废箔已经生产出来。
为了少出不良,很多时候会刻意给线速留很大余量,烘箱温度开得偏高,产能上不去,电力也白白消耗。 涂布幅宽方向厚薄不均,到辊压工序,辊缝还会进一步放大这种偏差。
接入EES 之后:
●在幅宽多个点位实时监测克重,动态调整狭缝或者分区执行机构;沿着卷材长度方向,上一段偏厚,就及时调整走带速度,不用等到整卷做完再补救。
●实测数据跟不上的时候,启用软测量做辅助,结合线速、狭缝开度、浆料状态、烘箱温度估算实时克重。估算可信度够高才参与闭环调节,如果估算不准,就自动放开闭环,绝不拿不准的数据去改动机台。
●这一段箔材偏厚,提前给辊压工序传递信号,补偿辊压压力,不用等到辊压完成,才发现密度异常。
●一卷生产结束,如果平均克重整体偏高,下一卷自动做小幅修正;断带、停机这类异常卷,不会拿来作为调参基准。
线切机:断线损失的是一整根硅棒
多线切割工序,金刚线张力、进给速度、冷却、走线速度、线材磨损互相牵制,直接决定 TTV、翘曲度,还有会不会断线。线材越用越旧,张力、进给都要跟着改,过去全靠班长凭经验拿捏。一旦断线,硅棒、冷却液、工时全部白白损耗。
EES 采用分层控制思路。正常切割过程中,张力、进给遵循既定设定;一旦触发断线联锁,立刻停止进给,不会强行加大张力硬切。金刚线持续损耗,就按照累计切割长度分段更新张力参数表,不同供应商的线材,单独配置一套参数。一根棒切割完成,TTV、断线次数超标,再针对下一根棒做参数微调。
这个场景难点在于多方条件互相取舍,既要保证 TTV、翘曲达标,又要降低断线概率、减少金刚线损耗。系统会在上下限约束之内找平衡点,不会为了片面追求均匀度,把金刚线拉断。AI 自动优化的前提,是清晰的目标、明确的约束和可控的执行边界。
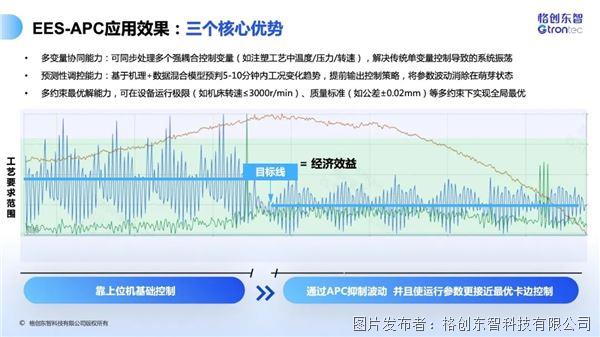
上面三个真实场景,都是把原本高度依赖人的经验,转交给系统承接的典型案例。
特别提示
设备工艺的高级自动控制,要真正落地到产线,必须先要捋清下面的事情:
●哪些情况绝对不能交给自动处理?安全联锁、紧急停机必须优先级最高;
●参数调整的边界在哪里?上下限、变化速率、适用工况、失效回退条件,全部要提前梳理;
●谁拥有确认执行的权限?高风险场景、刚上线试运行,需要保留人工把关;
●出现异常如何兜底?可以随时关闭自动功能,切回人工模式,所有操作完整留痕。
在实际项目里,更务实的做法是选一个边界清晰、可验证强的真实场景先行试点。比如单台关键设备的工况稳定性问题,反复出现的参数漂移,或者需要根据批次结果反复调参的工序。先梳理清楚数据、变量、约束条件、对应责任人,拿历史数据结合现场经验验证策略,优先跑分析、建议模式,等运行效果、边界条件跑稳之后,再逐步放开受控自动执行的范围。
在第一期发布的“AI EES 100 个免费授权开放”活动仍然招募中,面向老客户开放 APC 先进过程控制真实回路共创。填写问卷即可报名,我们48小时内完成筛选,会有专员对接沟通。我们希望制造工厂在设备工程建设上,不止做到看得见数据、查得到记录,更能真正把工艺调稳、实现全局最优。